| 일 | 월 | 화 | 수 | 목 | 금 | 토 |
|---|---|---|---|---|---|---|
| 1 | 2 | 3 | ||||
| 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 11 | 12 | 13 | 14 | 15 | 16 | 17 |
| 18 | 19 | 20 | 21 | 22 | 23 | 24 |
| 25 | 26 | 27 | 28 | 29 | 30 | 31 |
- 라이다 타겟
- Sphere Optics
- Reflectance Target
- labsphere
- 반사타겟
- 확산 반사 표준
- diffuse Reflectance
- Diffuse Reflectance Target
- 파장교정
- FDTD
- 확산시트
- lumerical교육
- Lidar Target
- zemax
- 디퓨저시트
- 라이다
- speos
- Diffuser Sheets
- 랩스피어
- LiDAR
- ar설계
- lumerical
- Lidar타켓
- 확산반사
- 반사표준
- rayfile
- opticstudio
- Reflectance Targets
- 스피어옵틱스
- ansys
- Today
- Total
Radiant Solution
확산 반사 LiDAR 타겟 이야기 [2편] - 초대형 라이다 타겟 제작의 물리적 한계와 광학의 딜레마 본문
[2편] 초대형 라이다 타겟 제작의 물리적 한계와 광학의 딜레마
항공 라이다(LiDAR) 센서의 성능을 검증하기 위한 지상 기준점은 반드시 특수한 광학 소재로 만들어져야 하며, 전체 반사 표면에 걸쳐 균일한 반사율을 가져야 합니다. 지난 1편에서 살펴본 광학적 특성 확보와 더불어, 캘리브레이션 환경 구축의 난이도를 훌쩍 높이는 핵심 요인은 바로 반사판 타겟의 '크기(Size)'입니다.
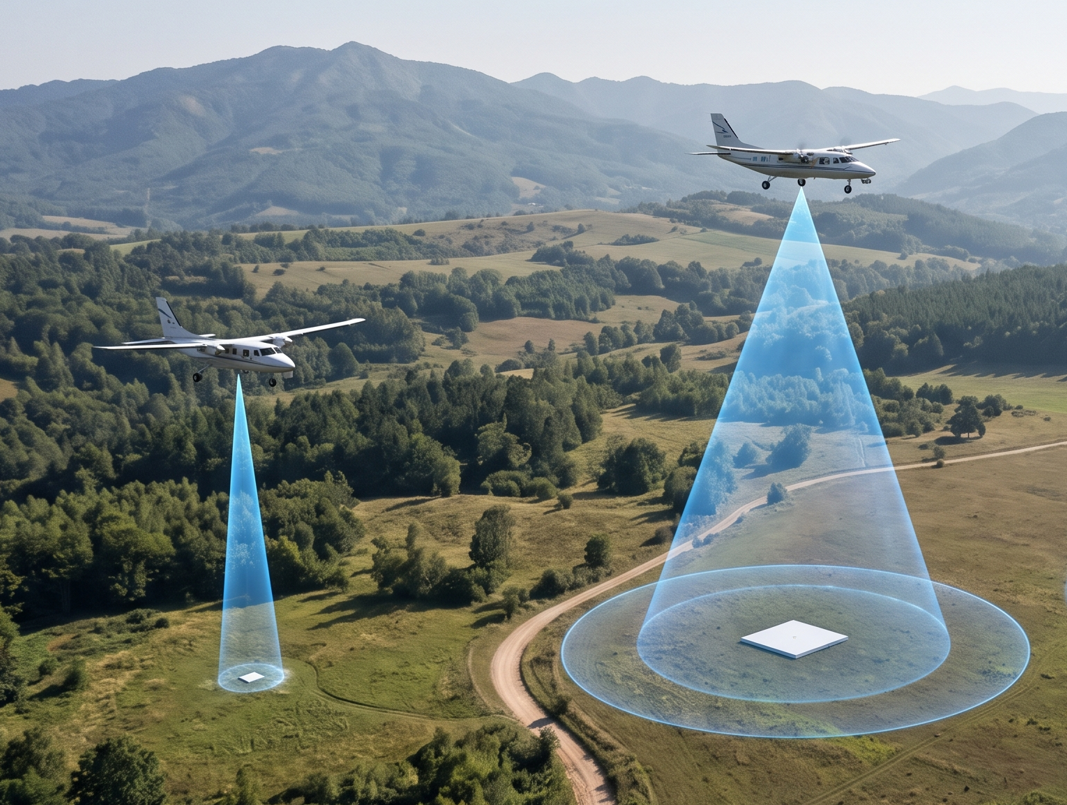
비행 고도가 높아질수록 지표면에 맺히는 레이저의 풋프린트(Footprint)는 수십 센티미터에서 수 미터 이상으로 급격히 팽창합니다. 지상 타겟의 크기가 빔 풋프린트보다 작을 경우, 빔의 외곽 빛이 타겟을 벗어나 주변 지형지물에 맞게 됩니다. 이는 서로 다른 반사율이 섞이는 혼합 픽셀(Mixed pixel) 오류를 발생시켜 교정 데이터를 심각하게 오염시킵니다. 이를 차단하려면 빔 전체를 온전히 받아낼 수 있는 수 미터(m) 급의 대면적 타겟이 필수적입니다. 하지만 이 거대한 스펙을 단일 판재로 구현하려 할 때, 제조 공정 측면에서 현실적인 벽에 부딪히게 됩니다.
■ 초고순도 광학 소재의 압착 및 소결 공정 한계
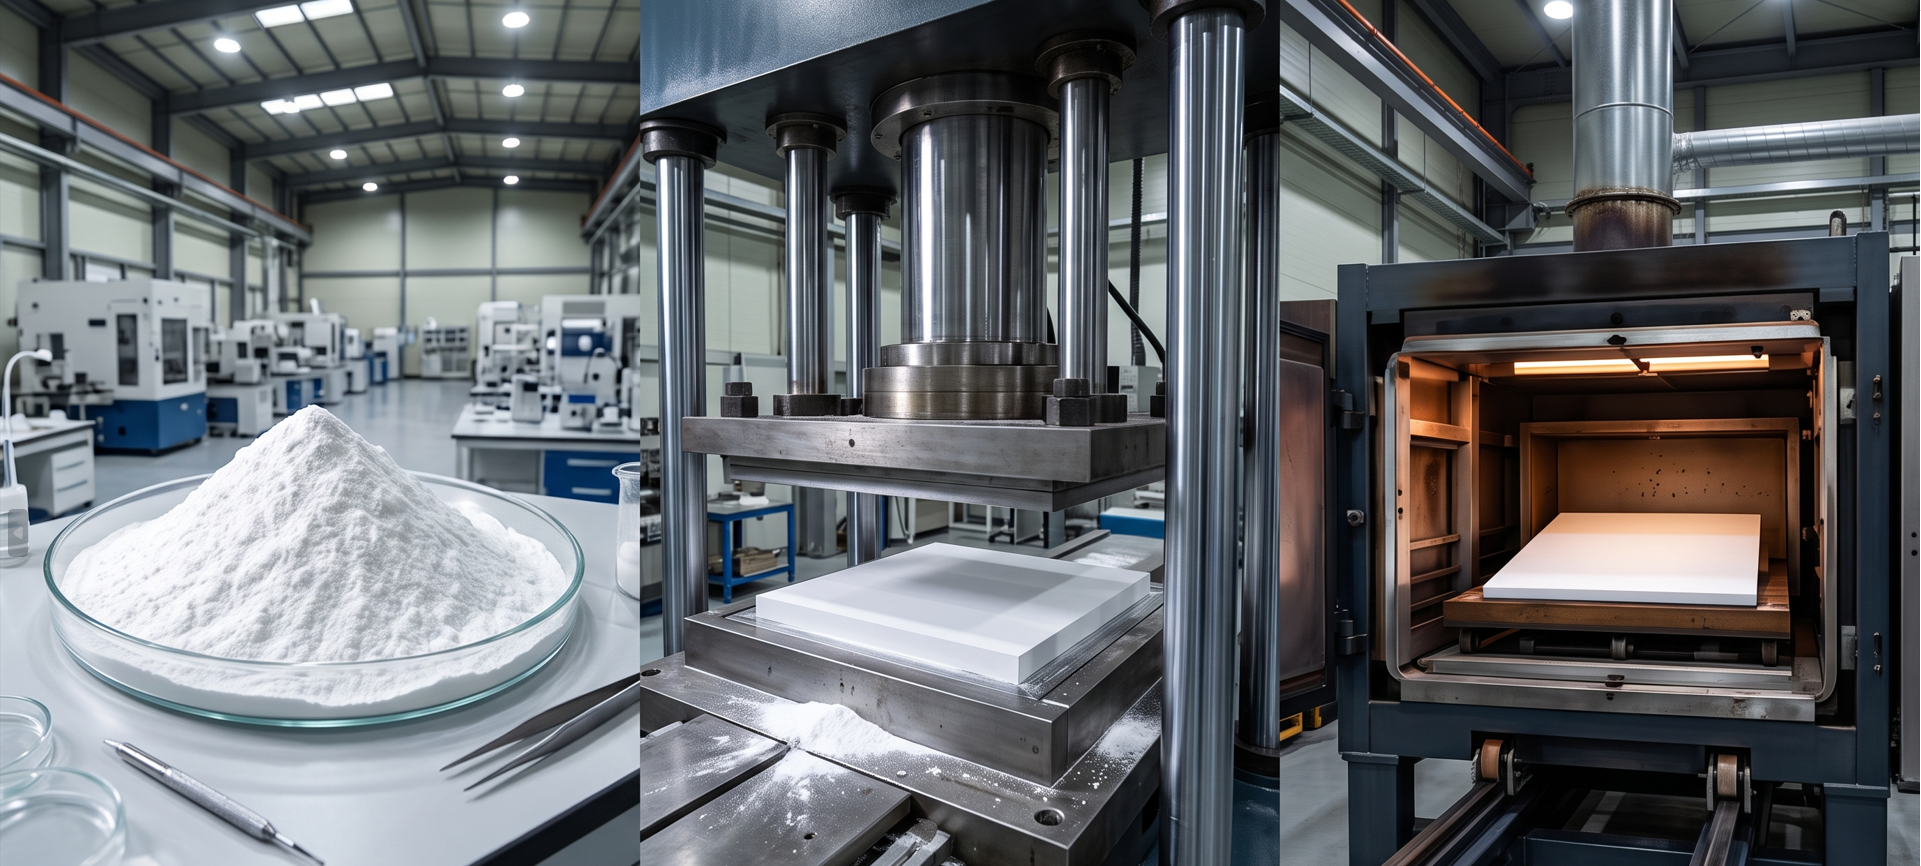
라이다 교정용 타겟은 99% 이상의 고순도 PTFE 분말을 특수 환경에서 압착(Pressing)하고 소결(Sintering)하여 제작 됩니다. 글로벌 광학 표준을 선도하는 SphereOptics의 경우, 정밀한 램버시안(Lambertian) 확산 반사 특성을 얻기 위해 이 과정에서 최고 수준의 청정도를 유지하며 모든 공정 장비를 오직 PTFE 전용으로만 사용합니다. 이러한 특수 소결 공정을 거쳐 수 미터 크기의 통판을 한 번에 성형하는 것은 금형 프레스 설비의 물리적 한계를 초과합니다. 결국 타겟을 일정한 규격의 패널 여러 장으로 분할 제조하여 이어 붙이는 '모듈형' 방식이 근본적인 대안이 됩니다.
■ 그레이스케일 반사율의 역설과 표면 균일도 확보
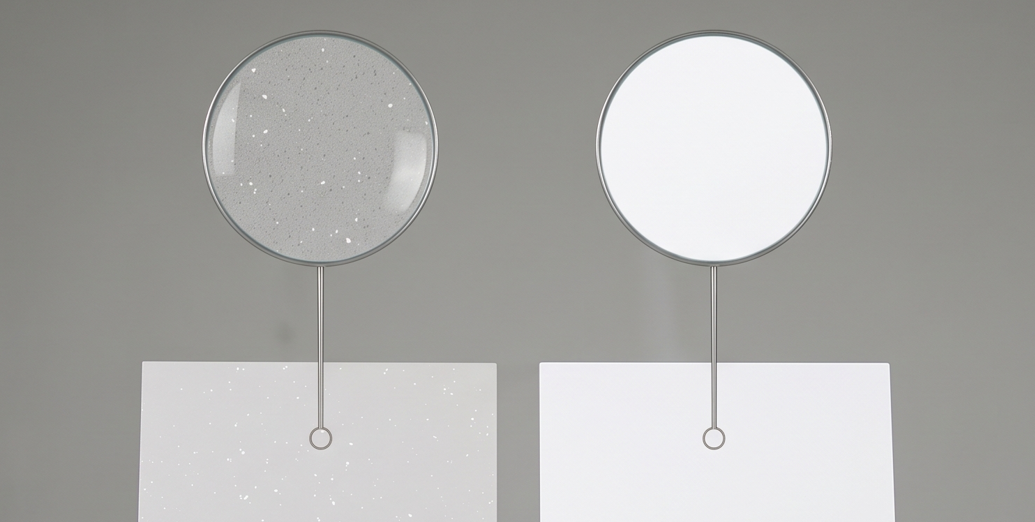
크기 문제를 해결했다면 다음은 반사율입니다. 순수 PTFE 원소재는 250~2500nm 대역에서 95~99%에 달하는 초고반사율을 나타냅니다. 그러나 라이다 수광 소자의 포화(Saturation)를 방지하기 위해 저반사율 그레이스케일을 조율할 때, 극미량의 도핑 입자가 불균일하게 혼합되면 표면에 국소적인 반사율 편차인 '백색 반점(White spots)'이 형성될 수 있습니다. 1550nm 펄스 레이저가 이 반점에 조사되면 순간적인 신호 튐(노이즈)이 발생하게 됩니다. 이를 극복하기 위해 표면 반사 균일도 편차가 엄격히 제어된 규격화된 그레이스케일 패널을 적용하거나, 광학적으로 무결한 95~99% 순수 원소재 타겟 기반에 수광 게인(Gain)을 최적화하는 설계 접근이 필요합니다.
제조 공정의 한계를 극복하기 위해 타겟을 정밀 광학 소재의 분할 모듈로 설계하는 것까지는 성공했습니다. 하지만 이 모듈들을 거대한 하나의 타겟으로 조립해 현장에 세우기까지는 상상을 초월하는 물류와 인증의 장벽이 기다리고 있습니다. 이어지는 3편에서 그 치열한 현실적 딜레마를 파헤쳐 봅니다.
'광학 측정 분석 장비' 카테고리의 다른 글
| 확산 반사 LiDAR 타겟 이야기 [1편] - 항공 라이다(LiDAR)와 절대 기준점의 비밀 (0) | 2026.10.12 |
|---|---|
| Reflectance Targets Industrial-Grade (산업용 반사 타겟) (0) | 2026.09.03 |
| Diffuse Reflectance Targets (확산 반사 타겟) (0) | 2026.09.03 |
| Wavelength Calibration Standards (파장 교정 표준) (0) | 2026.09.03 |
| Full Material Reflectance Targets (반사 타겟) (0) | 2026.09.03 |


